
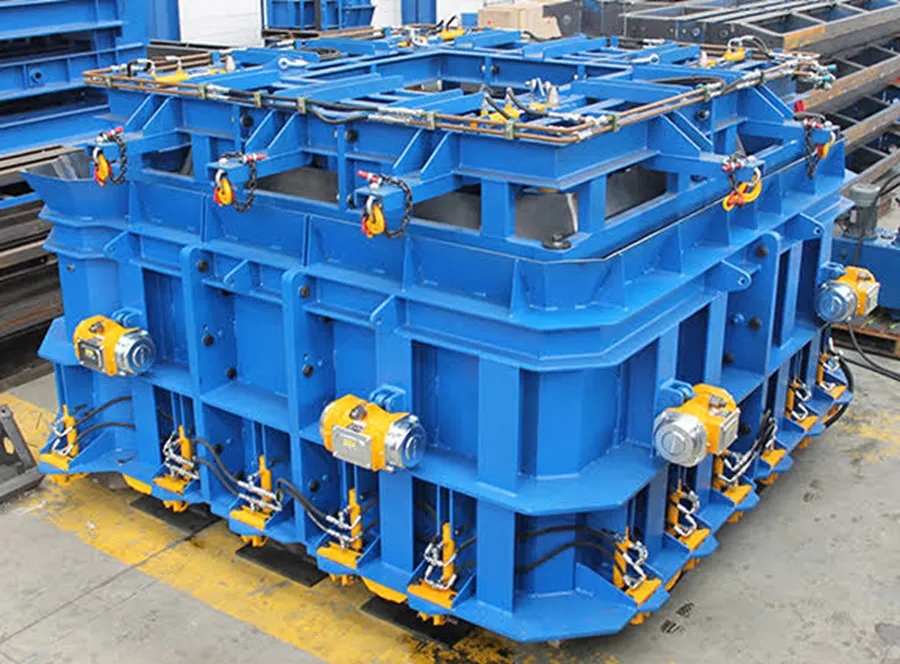
در تولید قطعات پیشساخته بتنی، ویبره و ویبراتور یکی از مهمترین عوامل دستیابی به کیفیت مطلوب، مقاومت کافی، دوام مناسب و ظاهر قابل قبول قطعه محسوب میشوند. بتن تازه پس از ریخته شدن در قالب، دارای مقدار قابل توجهی هوای محبوس، فضاهای خالی و ناپیوستگیهای داخلی است و اگر این هوا و فضاهای خالی بهدرستی از داخل بتن خارج نشود، قطعه نهایی از نظر مقاومت، تراکم، دوام و زیبایی دچار ضعف خواهد شد. نقش اصلی ویبره این است که با ایجاد ارتعاش کنترلشده، ذرات بتن را به حرکت درآورد، اصطکاک داخلی مخلوط را کاهش دهد، بتن را روانتر کند و امکان پر شدن کامل قالب و اطراف میلگردها، قطعات مدفون، گوشهها و جزئیات پیچیده را فراهم سازد. در واقع ویبره صحیح باعث میشود بتن از حالت تودهای و نیمهگیر به حالت متراکم، یکنواخت و همگن نزدیک شود و همین موضوع کیفیت نهایی قطعات پیشساخته را به شکل مستقیم تحت تأثیر قرار میدهد.اهمیت ویبره در صنعت پیشساخته بیشتر از بسیاری از بتنریزیهای معمولی است، زیرا قطعات پیشساخته معمولاً در قالبهای دقیق، با ابعاد مشخص، سطح نمایان، آرماتورگذاری متراکم و جزئیات اتصال حساس تولید میشوند.
در این نوع قطعات، کوچکترین ضعف در تراکم بتن میتواند باعث کرموشدگی، حفرههای سطحی، کاهش چسبندگی بتن و فولاد، ضعف در اطراف پلیتها و انکرها، کاهش مقاومت موضعی و ایجاد مشکل در زمان نصب شود. قطعه پیشساخته پس از تولید، حمل، انبارش، بلند کردن، نصب و بهرهبرداری را تجربه میکند و در تمام این مراحل باید از مقاومت و یکپارچگی کافی برخوردار باشد. اگر ویبره به صورت اصولی انجام نشده باشد، قطعه ممکن است در ظاهر سالم به نظر برسد، اما در داخل دارای حفره، لانهزنبوری، ضعف تراکم و مسیرهای نفوذپذیر باشد که در بلندمدت باعث کاهش عمر مفید قطعه میشود.
یکی از مهمترین اثرات ویبره مناسب، افزایش مقاومت فشاری بتن است. مقاومت بتن فقط به مقدار سیمان، نسبت آب به سیمان و کیفیت مصالح وابسته نیست، بلکه به میزان تراکم و خروج هوای اضافی نیز وابسته است. هوای محبوس در بتن مانند نقاط ضعف داخلی عمل میکند و هرچه مقدار این هوا بیشتر باشد، سطح مؤثر انتقال نیرو در بتن کمتر میشود. با ویبره صحیح، بخش زیادی از هوای ناخواسته از بتن خارج میشود و ذرات سنگدانه، ملات و خمیر سیمان در کنار یکدیگر آرایش فشردهتری پیدا میکنند. این تراکم بهتر باعث میشود بتن سختشده مقاومت بیشتری در برابر فشار، ضربه، سایش و بارهای بهرهبرداری داشته باشد. در قطعات پیشساختهای مانند تیر، ستون، دیوار، دال، پله، قطعات نما، سکوهای ورزشگاهی و قطعات پل، این موضوع اهمیت بسیار زیادی دارد، زیرا هر قطعه باید ظرفیت باربری مشخص و قابل اعتمادی داشته باشد.
ویبره مناسب علاوه بر مقاومت، بر دوام بتن نیز اثر مستقیم دارد. دوام بتن به معنی توانایی آن در برابر عوامل مخرب محیطی مانند نفوذ آب، نفوذ یون کلرید، چرخه یخزدگی و ذوبشدگی، حملات شیمیایی، خوردگی آرماتور، کربناته شدن و فرسایش است. بتنی که به خوبی متراکم نشده باشد، دارای خلل و فرج بیشتر و مسیرهای نفوذپذیرتری است. این مسیرها اجازه میدهند آب، رطوبت، نمکها و مواد خورنده به راحتی وارد بتن شوند و به آرماتورها و قطعات فلزی مدفون برسند. در نتیجه خوردگی فولاد، افزایش حجم زنگآهن، ترکخوردگی بتن و پوستهشدن سطح قطعه رخ میدهد. بنابراین ویبره صحیح فقط یک کار اجرایی ساده نیست، بلکه یکی از مهمترین اقدامات برای افزایش عمر مفید قطعات پیشساخته بتنی است.
در تولید قطعات پیشساخته، ظاهر سطح بتن نیز اهمیت زیادی دارد. بسیاری از قطعات پیشساخته پس از نصب در معرض دید قرار میگیرند و سطح آنها بخشی از نمای نهایی پروژه محسوب میشود. قطعات نما، دیوارهای معماری، سکوهای ورزشگاهی، پلهها، قطعات محوطه، دیوارهای پیشساخته و حتی برخی تیرها و ستونها باید سطحی یکنواخت، صاف، سالم و بدون حفرههای زیاد داشته باشند. ویبره مناسب باعث میشود بتن به خوبی به سطح قالب بچسبد، حبابهای هوا از سطح خارج شوند و گوشهها و لبههای قطعه به صورت کامل پر شوند. در مقابل، ویبره نامناسب میتواند باعث ایجاد سوراخهای سطحی، کرموشدگی، لبههای ناقص، حفره در کنار قالب، ناپیوستگی رنگ و کاهش کیفیت ظاهری قطعه شود. ترمیم این عیوب پس از قالببرداری ممکن است هزینهبر باشد و حتی اگر ترمیم انجام شود، معمولاً کیفیت و یکنواختی سطح اولیه را به طور کامل بازنمیگرداند.
در قطعات پیشساخته، آرماتورها، خاموتها، مشها، پلیتهای مدفون، بولتها، غلافها، داولها و قطعات اتصالدهنده در داخل قالب قرار میگیرند و بتن باید تمام فضاهای اطراف آنها را به صورت کامل پر کند. اگر ویبره کافی نباشد، در اطراف آرماتورها حفره ایجاد میشود و چسبندگی بین بتن و فولاد کاهش مییابد. این چسبندگی برای انتقال نیرو بین بتن و فولاد ضروری است. در قطعاتی که آرماتورگذاری متراکم دارند، مانند تیرهای سنگین، ستونها، دیوارهای باربر، قطعات پل و قطعات صنعتی، اهمیت ویبره چند برابر میشود، زیرا بتن باید از بین میلگردها عبور کند و هیچ فضای خالی در اطراف آنها باقی نماند. اگر بتن به خوبی اطراف میلگردها را پر نکند، قطعه ممکن است در آزمایش مقاومت کلی قابل قبول باشد، اما در نقاط حساس دچار ضعف موضعی شود.
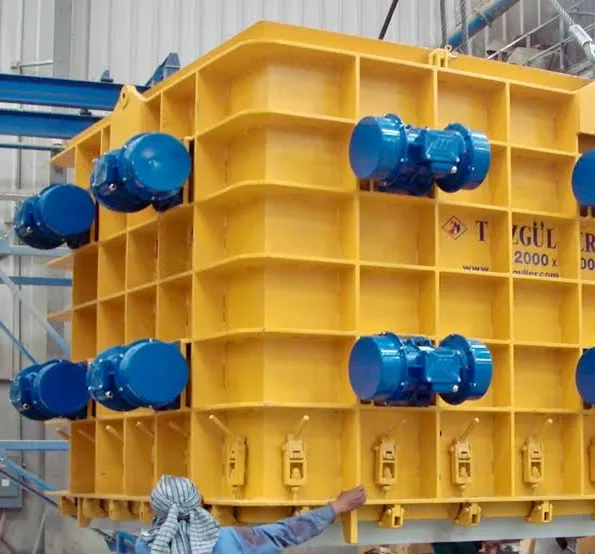
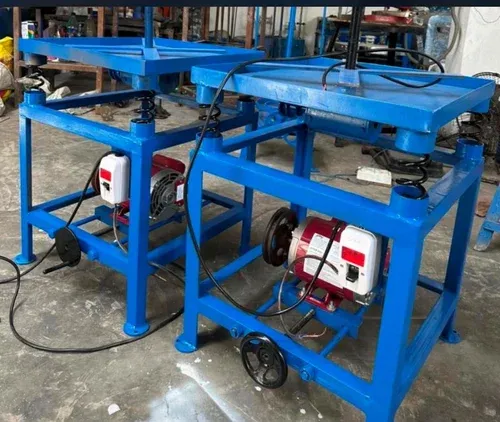
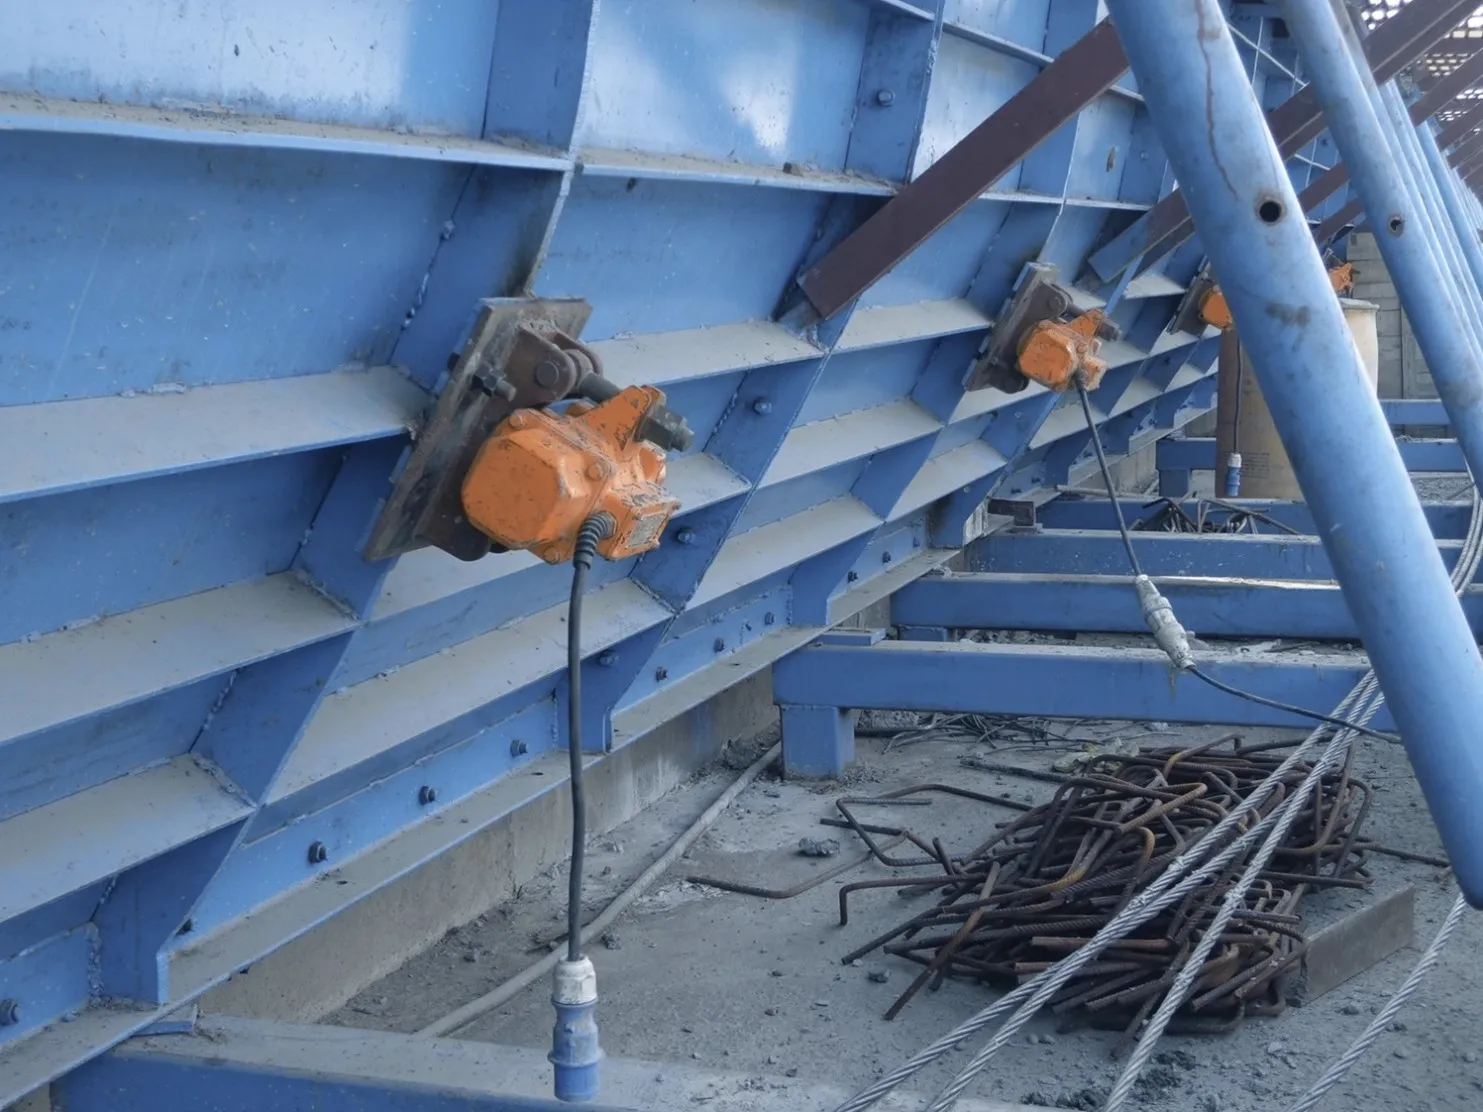
ویبراتور در این فرآیند ابزار اصلی ایجاد تراکم است. ویبراتورها میتوانند به صورت داخلی، خارجی، قالبی، میزی یا سطحی مورد استفاده قرار گیرند و انتخاب نوع ویبراتور باید بر اساس نوع قطعه، ابعاد قالب، تراکم آرماتور، نوع بتن، اسلامپ، شکل قطعه و کیفیت سطح مورد انتظار انجام شود. ویبراتور داخلی معمولاً برای قطعاتی مناسب است که امکان ورود شیلنگ یا پوکر به داخل بتن وجود دارد. این نوع ویبراتور ارتعاش را مستقیماً به داخل بتن منتقل میکند و برای تیرها، ستونها، دیوارها و قطعات نسبتاً حجیم کاربرد زیادی دارد. ویبراتور خارجی یا قالبی روی بدنه قالب نصب میشود و ارتعاش را از طریق قالب به بتن منتقل میکند. این نوع ویبراتور در صنعت پیشساخته بسیار مهم است، زیرا در بسیاری از قالبها ورود ویبراتور داخلی دشوار یا نامطلوب است و همچنین سطح نهایی قطعه باید کیفیت بالایی داشته باشد. میز ویبره نیز برای قطعات کوچکتر، موزاییکها، بلوکها، قطعات نما، قطعات ظریف و محصولات تکراری کاربرد دارد و میتواند تراکم یکنواختی ایجاد کند.
انتخاب درست فرکانس و دامنه ارتعاش نیز اهمیت اساسی دارد. فرکانس ویبراتور نشاندهنده تعداد ارتعاش در واحد زمان است و دامنه نشاندهنده میزان جابهجایی ارتعاشی است. بتنهای مختلف به نوع ارتعاش متفاوتی نیاز دارند. بتنهای با سنگدانه ریزتر و روانی بیشتر ممکن است به فرکانس بالاتر و دامنه کمتر نیاز داشته باشند، در حالی که بتنهای خشکتر یا با سنگدانه درشتتر ممکن است به انرژی ارتعاشی بیشتری نیاز پیدا کنند. در کارخانه پیشساخته، نباید ویبره صرفاً بر اساس تجربه غیرمستند انجام شود، بلکه باید برای هر نوع قطعه، روش ویبره، مدت زمان ویبره، محل قرارگیری ویبراتورها، ترتیب روشن و خاموش شدن و معیار پایان ویبره مشخص باشد. این موضوع باید در دستورالعمل تولید هر قطعه ثبت شود تا کیفیت تولید از یک قطعه به قطعه دیگر تغییر نکند.
کمویبره کردن بتن یکی از خطاهای رایج و خطرناک در تولید قطعات پیشساخته است. زمانی که بتن به اندازه کافی ویبره نشود، حبابهای هوا در بتن باقی میمانند، گوشههای قالب کامل پر نمیشوند، اطراف آرماتورها خالی میماند و سطح قطعه دچار کرموشدگی میشود. کمویبره کردن معمولاً در قطعات با آرماتور متراکم، قالبهای پیچیده، بتن با اسلامپ پایین، سرعت تولید زیاد یا اپراتورهای کمتجربه بیشتر رخ میدهد. پیامدهای این مشکل فقط ظاهری نیست، بلکه میتواند مقاومت قطعه، دوام، چسبندگی، آببندی و عملکرد اتصال را کاهش دهد. در بعضی موارد، عیوب ناشی از کمویبره کردن بعد از قالببرداری قابل مشاهده است، اما در بسیاری از موارد ضعفهای داخلی بدون آزمایش یا بازرسی دقیق دیده نمیشود و همین موضوع خطر آن را بیشتر میکند.
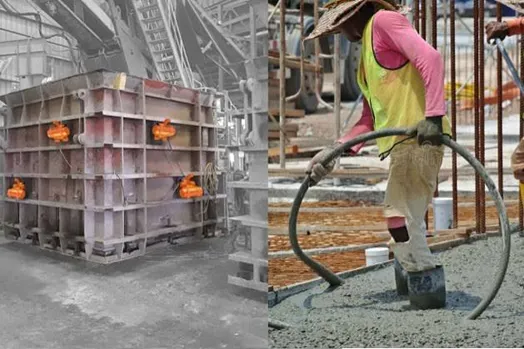
در مقابل، زیاد ویبره کردن نیز میتواند به اندازه کمویبره کردن مضر باشد. تصور اشتباه این است که هرچه بتن بیشتر ویبره شود، کیفیت آن بهتر میشود، در حالی که ویبره بیش از حد میتواند باعث جداشدگی اجزای بتن، تهنشینی سنگدانههای درشت، بالا آمدن خمیر سیمان و آبانداختگی شود. وقتی بتن بیش از حد ویبره شود، یکنواختی مخلوط از بین میرود و در بخشهایی از قطعه نسبت سنگدانه، ملات و خمیر سیمان نامتعادل میشود. این مشکل میتواند مقاومت و دوام قطعه را کاهش دهد و سطح بتن را دچار ضعف کند. بنابراین هدف از ویبره، وارد کردن انرژی کافی برای خروج هوای محبوس و پر شدن قالب است، نه ایجاد ارتعاش بیحساب و طولانی. اپراتور باید بداند چه زمانی ویبره کافی است و چه زمانی ادامه آن به ضرر بتن خواهد بود.
یکی از نشانههای ویبره مناسب این است که حبابهای بزرگ هوا از سطح بتن خارج شوند، سطح بتن حالت یکنواخت و براق پیدا کند، بتن در گوشهها و اطراف قطعات مدفون بنشیند و دیگر نشست قابل توجهی در سطح مشاهده نشود. البته این نشانهها باید با تجربه، آموزش و دستورالعمل فنی ترکیب شوند. در کارخانههای حرفهای پیشساخته، اپراتور ویبره باید آموزش دیده باشد و بداند که هر قطعه چه نیاز ارتعاشی دارد. ویبره قطعه نازک با ویبره قطعه حجیم یکسان نیست. ویبره بتن با اسلامپ کم با ویبره بتن روان یکسان نیست. ویبره قالب فلزی صلب با ویبره قالبی که انعطاف بیشتری دارد نیز متفاوت است. به همین دلیل ویبره باید یک فرآیند کنترلشده و مهندسی باشد، نه یک کار تجربی و سلیقهای.
در تولید قطعات پیشساخته، هماهنگی بین طرح اختلاط بتن و روش ویبره بسیار مهم است. اگر بتن بیش از حد خشک باشد، حتی ویبره زیاد نیز ممکن است نتواند تراکم کامل ایجاد کند و خطر ایجاد حفره و کرموشدگی افزایش مییابد. اگر بتن بیش از حد روان باشد، ویبره شدید میتواند باعث جداشدگی شود. بنابراین اسلامپ یا روانی بتن باید متناسب با نوع قطعه و روش تراکم انتخاب شود. در برخی محصولات پیشساخته، استفاده از بتن نیمهخشک با میز ویبره یا پرس رایج است و در برخی قطعات سازهای، بتن با روانی متوسط و ویبراتور داخلی یا قالبی استفاده میشود. در برخی موارد نیز از بتن خودتراکم استفاده میشود که نیاز به ویبره مکانیکی ندارد یا نیاز آن بسیار محدود است. با این حال حتی در بتن خودتراکم نیز کنترل پرشدگی قالب، جلوگیری از جداشدگی و اطمینان از عبور بتن از بین آرماتورها اهمیت دارد. بنابراین حذف ویبره به معنی حذف کنترل کیفیت نیست.
ویبره مناسب نقش مهمی در کاهش هزینههای تولید نیز دارد. وقتی قطعات به خوبی متراکم شوند و سطح آنها سالم باشد، نیاز به ترمیم، اصلاح، تخریب یا تولید مجدد کاهش مییابد. هر قطعه معیوب در کارخانه پیشساخته هزینه زیادی ایجاد میکند، زیرا بتن، آرماتور، قالب، نیروی انسانی، زمان تولید، فضای انبارش و برنامه نصب را تحت تأثیر قرار میدهد. اگر قطعهای به دلیل کرموشدگی شدید یا ضعف تراکم مردود شود، نه تنها هزینه تولید آن از بین میرود، بلکه ممکن است باعث تأخیر در ارسال قطعات و توقف عملیات نصب در پروژه شود. بنابراین ویبره صحیح از نظر اقتصادی نیز اهمیت زیادی دارد و میتواند از هزینههای پنهان تولید جلوگیری کند.
در قطعاتی که دارای پلیتها و اتصالات مدفون هستند، اهمیت ویبره بیشتر میشود. محل اتصال قطعات پیشساخته معمولاً نقاط انتقال نیرو هستند و اگر بتن اطراف پلیت، بولت یا داول به خوبی متراکم نشده باشد، اتصال عملکرد مطلوبی نخواهد داشت. ضعف تراکم در اطراف قطعات مدفون میتواند باعث تمرکز تنش، ترک موضعی، نفوذ آب، خوردگی فلز و کاهش ظرفیت باربری اتصال شود. در مرحله نصب نیز همین نقاط تحت بارهای موقت و ضربههای اجرایی قرار میگیرند. بنابراین هنگام بتنریزی اطراف قطعات اتصال باید دقت ویژهای در ویبره انجام شود و اطمینان حاصل گردد که هیچ حفرهای در پشت پلیتها، زیر قطعات مدفون یا اطراف آرماتورهای انتظار باقی نمانده است.
ویبره همچنین در دستیابی به تلرانسهای ابعادی مناسب تأثیر دارد. در قطعات پیشساخته، ابعاد دقیق بسیار مهم است، زیرا قطعات باید در محل پروژه کنار یکدیگر قرار گیرند و با اتصالات مشخص نصب شوند. اگر بتن به خوبی در قالب ننشیند، سطح قطعه ناصاف، گوشهها ناقص یا ضخامت بعضی بخشها نامنظم میشود. این موضوع میتواند در زمان نصب باعث ایجاد اختلاف تراز، باز شدن درزها، مشکل در نشیمن قطعات و نیاز به اصلاحات کارگاهی شود. ویبره مناسب کمک میکند بتن قالب را به طور کامل پر کند و شکل نهایی قطعه مطابق قالب و نقشه باشد. البته دقت قالب، مهاربندی قالب و کنترل ابعادی نیز لازم است، اما بدون تراکم مناسب، حتی قالب دقیق نیز نمیتواند قطعه باکیفیت تولید کند.
در تولید قطعات نمای بتنی، ویبره از نظر زیبایی و یکنواختی سطح اهمیت ویژهای دارد. قطعات نما معمولاً باید سطحی تمیز، بدون حفره زیاد، با رنگ یکنواخت و بافت مشخص داشته باشند. اگر ویبره ضعیف باشد، حبابهای سطحی و کرموشدگی ایجاد میشود. اگر ویبره شدید یا نامتعادل باشد، ممکن است جداشدگی، تغییر رنگ، تجمع خمیر سیمان یا نمای نامنظم ایجاد شود. در این نوع قطعات، محل نصب ویبراتورهای قالبی، مدت ارتعاش و ترتیب بتنریزی باید با دقت زیادی تنظیم شود. گاهی برای دستیابی به کیفیت سطح بهتر، از قالبهای تمیز، روغن قالب مناسب، بتن با کارایی کنترلشده و ویبره مرحلهای استفاده میشود. این هماهنگی بین مصالح، قالب و ویبره است که سطح نهایی باکیفیت ایجاد میکند.
در قطعات حجیم یا ضخیم، ویبره باید به گونهای انجام شود که تمام عمق بتن متراکم شود. اگر بتن در لایههای ضخیم ریخته شود و ویبره به عمق کافی نرسد، لایههای زیرین یا میانی ممکن است متراکم نشوند. به همین دلیل در بسیاری از قطعات، بتنریزی باید به صورت لایهای انجام شود و هر لایه به اندازه کافی ویبره گردد. هنگام استفاده از ویبراتور داخلی، سر ویبراتور باید به آرامی وارد بتن شود و در فواصل مناسب قرار گیرد تا نواحی اثر ویبره با یکدیگر همپوشانی داشته باشند. خارج کردن ویبراتور نیز باید آرام باشد تا حفرهای در بتن باقی نماند. برخورد شدید ویبراتور با آرماتورها، قالب یا قطعات مدفون باید کنترل شود، زیرا میتواند باعث جابهجایی آرماتور، تغییر کاور، آسیب به قالب یا جداشدگی موضعی شود.
در سیستمهای تولید صنعتی، ویبراتورهای قالبی باید به درستی روی قالب جانمایی شوند. اگر تعداد ویبراتورها کم باشد یا محل نصب آنها نامناسب باشد، انرژی ارتعاش به همه نقاط قالب نمیرسد و بخشهایی از قطعه دچار ضعف تراکم میشود. اگر تعداد ویبراتورها زیاد باشد یا ارتعاش بیش از حد وارد شود، خطر جداشدگی، آسیب به قالب، شل شدن پیچها و کاهش عمر تجهیزات افزایش مییابد. بنابراین طراحی سیستم ویبره قالب باید متناسب با ابعاد، ضخامت، شکل و سختی قالب انجام شود. در کارخانههای پیشساخته، بهتر است برای هر قالب، نقشه یا دستورالعمل نصب ویبراتورها، زمان کارکرد، ترتیب روشن شدن و برنامه نگهداری مشخص باشد. این کار باعث میشود کیفیت تولید تکرارپذیر و قابل کنترل شود.
نگهداری و سلامت ویبراتورها نیز موضوع بسیار مهمی است. ویبراتوری که فرکانس واقعی آن کاهش یافته، کابل آن آسیب دیده، موتور آن ضعیف شده یا اتصالات آن شل است، نمیتواند انرژی لازم را به بتن منتقل کند. در ظاهر ممکن است دستگاه روشن باشد، اما عملکرد آن با وضعیت استاندارد تفاوت زیادی داشته باشد. به همین دلیل باید ویبراتورها به صورت دورهای بازرسی، سرویس و در صورت نیاز تعمیر شوند. شیلنگ ویبراتور داخلی، پوکر، بلبرینگها، کابل برق، دوشاخه، بدنه موتور، پیچهای نصب ویبراتور قالبی و سیستم کنترل باید مرتب بررسی شوند. خرابی ویبراتور در زمان بتنریزی میتواند باعث توقف تولید یا تولید قطعه معیوب شود. بنابراین وجود ویبراتور رزرو و برنامه تعمیرات پیشگیرانه در کارخانه پیشساخته یک ضرورت است.
ایمنی کار با ویبراتور نیز نباید نادیده گرفته شود. ویبراتورها با برق، فشار هوا یا موتورهای مکانیکی کار میکنند و در محیط مرطوب بتنریزی خطراتی مانند برقگرفتگی، آسیب دست، خستگی اپراتور، صدا، لرزش بدنی و برخورد با قطعات فلزی وجود دارد. اپراتورها باید از تجهیزات حفاظت فردی مناسب استفاده کنند و آموزش ببینند که چگونه دستگاه را روشن، خاموش، جابهجا و کنترل کنند. کابلهای برق نباید در مسیر عبور یا تماس مستقیم با آب و بتن رها شوند. ویبراتور نباید به صورت غیرایمن روی قالب یا آرماتور قرار گیرد. در ویبراتورهای قالبی، نصب محکم و ایمن دستگاه بسیار مهم است، زیرا شل شدن دستگاه در زمان کار میتواند باعث آسیب به قالب، دستگاه و نیروی انسانی شود. بنابراین ویبره علاوه بر جنبه کیفیت، دارای جنبه ایمنی و مدیریتی نیز هست.
ویبره صحیح در کنار عملآوری مناسب، اثر بزرگی بر کیفیت نهایی قطعه دارد. اگر بتن به خوبی ویبره شود اما عملآوری آن ضعیف باشد، کیفیت نهایی کامل نخواهد بود. از سوی دیگر اگر عملآوری عالی باشد اما بتن در ابتدا خوب متراکم نشده باشد، حفرهها و ناپیوستگیهای داخلی باقی میمانند. بنابراین ویبره باید به عنوان بخشی از زنجیره کیفیت دیده شود. این زنجیره از انتخاب مصالح، طرح اختلاط، آمادهسازی قالب، آرماتورگذاری، بتنریزی، ویبره، پرداخت سطح، عملآوری، قالببرداری، انبارش و حمل تشکیل میشود. ضعف در هر یک از این مراحل میتواند کیفیت قطعه را کاهش دهد، اما ویبره یکی از حساسترین حلقههای این زنجیره است، زیرا در زمان بسیار کوتاهی انجام میشود و اثر آن در تمام عمر قطعه باقی میماند.
در کارخانههای پیشساخته، کنترل کیفیت ویبره باید به صورت عملی و مستند انجام شود. تنها گفتن اینکه بتن ویبره شده کافی نیست، بلکه باید مشخص باشد چه کسی ویبره را انجام داده، از چه نوع ویبراتوری استفاده شده، مدت زمان ویبره چقدر بوده، آیا ویبراتورها سالم بودهاند، آیا بتن در تمام نقاط قالب نشسته است و آیا پس از قالببرداری عیوب سطحی مشاهده شده است یا خیر. بررسی قطعات پس از قالببرداری میتواند بازخورد مهمی برای اصلاح روش ویبره باشد. اگر در یک ناحیه خاص از قالب مرتباً کرموشدگی دیده شود، احتمالاً محل ویبراتور، ترتیب بتنریزی یا مدت ویبره در آن ناحیه نیاز به اصلاح دارد. اگر جداشدگی یا آبانداختگی تکرار شود، ممکن است ویبره بیش از حد یا طرح اختلاط نامناسب باشد. بنابراین کنترل کیفیت باید از نتایج تولید یاد بگیرد و روش تولید را بهبود دهد.
آموزش نیروی انسانی در این زمینه اهمیت زیادی دارد. اپراتور ویبره باید بداند که ویبره فقط روشن کردن دستگاه نیست، بلکه یک مهارت تخصصی در تولید بتن است. او باید رفتار بتن تازه را بشناسد، تفاوت بتن خشک و روان را درک کند، نشانههای ویبره کافی را تشخیص دهد، بداند کجا باید بیشتر دقت کند و از چه خطاهایی باید جلوگیری نماید. سرپرست تولید نیز باید بتواند بر اجرای صحیح ویبره نظارت کند و در صورت مشاهده مشکل، روش کار را اصلاح کند. در بسیاری از کارخانهها، بخش زیادی از عیوب بتن ناشی از ضعف آموزش، عجله در تولید یا نبود دستورالعمل مشخص برای ویبره است. با آموزش مناسب و ایجاد فرهنگ کیفیت، میتوان این عیوب را به میزان زیادی کاهش داد.
ویبره در قطعات پیشساختهای که با بخار عملآوری میشوند نیز اهمیت خاص دارد. بخاردهی معمولاً برای تسریع کسب مقاومت اولیه و افزایش سرعت تولید استفاده میشود، اما اگر بتن قبل از عملآوری به خوبی متراکم نشده باشد، بخار نمیتواند ضعفهای ناشی از حفره و کرموشدگی را جبران کند. حتی در برخی موارد، وجود حفرهها و مسیرهای باز میتواند باعث توزیع نامناسب رطوبت و حرارت در قطعه شود. بنابراین قبل از شروع عملآوری، باید اطمینان حاصل شود که بتن به خوبی در قالب نشسته، سطح آن آماده شده و هیچ ناحیه ضعیف قابل مشاهدهای وجود ندارد. کیفیت عملآوری روی بتن متراکمشده اثر مثبت دارد، اما روی بتن ضعیف و پرحفره نمیتواند معجزه کند.
در تولید قطعات سنگین مانند تیرهای پل، تیرهای سقفی، ستونهای بلند، دیوارهای حجیم و سکوهای استادیومی، ویبره باید با دقت بیشتری برنامهریزی شود. این قطعات معمولاً وزن زیاد، آرماتورگذاری سنگین، ابعاد بزرگ و اهمیت سازهای بالا دارند. در چنین قطعاتی، خرابی ناشی از ضعف تراکم میتواند خسارت زیادی ایجاد کند. ممکن است نیاز باشد بتن در چند مرحله ریخته شود، چند ویبراتور به صورت همزمان یا مرحلهای کار کنند و نواحی حساس مانند انتهای تیر، اطراف پلیتها، محل نشیمنها و گوشههای قالب با دقت بیشتری ویبره شوند. همچنین باید مراقب بود که ویبره باعث جابهجایی کابلهای پیشتنیدگی، غلافها یا قطعات مدفون نشود. کنترل این موارد نیازمند تجربه، برنامه و نظارت دقیق است.
در قطعات نازک یا ظریف نیز ویبره اهمیت خاص خود را دارد. در این قطعات، ضخامت کم باعث میشود خطر باقی ماندن حباب در سطح یا ایجاد نقص در لبهها زیاد باشد. در عین حال، ویبره بیش از حد میتواند به سرعت باعث جداشدگی یا تجمع خمیر سیمان در سطح شود. بنابراین در قطعات ظریف باید از روش ویبره مناسب، بتن با کارایی کنترلشده و زمان ارتعاش محدود استفاده کرد. کیفیت قالب و روغن قالب نیز در کنار ویبره نقش مهمی در سطح نهایی دارد. اگر قطعه دارای طرح معماری، برجستگی، فرورفتگی یا بافت خاص باشد، ویبره باید به گونهای انجام شود که تمام جزئیات قالب به خوبی پر شود و هیچ حفرهای در نقاط ظریف باقی نماند.
\
اهمیت ویبره در تولید قطعات پیشساخته را میتوان از زاویه اعتماد مشتری و اعتبار کارخانه نیز بررسی کرد. کارخانهای که قطعات آن دارای سطح سالم، ابعاد دقیق، مقاومت قابل اعتماد و دوام مناسب باشد، در بازار اعتبار بیشتری پیدا میکند. در مقابل، قطعات دارای کرموشدگی، ترمیم زیاد، شکستگی لبهها یا کیفیت نامنظم، اعتماد کارفرما و مشاور را کاهش میدهند. بسیاری از این مشکلات با کنترل بهتر ویبره قابل کاهش هستند. بنابراین ویبره نه تنها یک موضوع فنی، بلکه بخشی از اعتبار تولیدکننده و کیفیت برند کارخانه پیشساخته محسوب میشود.
در پروژههای بزرگ، کیفیت نامناسب ویبره میتواند باعث بروز اختلافات قراردادی نیز شود. اگر قطعات پس از تحویل دارای عیوب ظاهری یا سازهای باشند، ممکن است کارفرما درخواست ترمیم، کاهش قیمت، آزمایشهای اضافی یا حتی تعویض قطعات را مطرح کند. این مسئله باعث افزایش هزینه، تأخیر و تنش بین طرفین پروژه میشود. با تدوین دستورالعمل دقیق ویبره، آموزش اپراتورها، کنترل عملکرد ویبراتورها و ثبت کیفیت تولید، میتوان از بسیاری از این مشکلات جلوگیری کرد. مستندسازی فرآیند ویبره و کنترل کیفیت، در صورت بروز اختلاف نیز نشان میدهد که کارخانه بر اساس یک فرآیند مشخص و قابل دفاع تولید کرده است.
در نهایت، ویبره و ویبراتور در تولید قطعات پیشساخته بتنی نقش اساسی و غیرقابل جایگزینی در بیشتر روشهای تولید دارند. ویبره صحیح باعث خروج هوای محبوس، افزایش تراکم، بهبود مقاومت، افزایش دوام، کاهش نفوذپذیری، بهبود چسبندگی بتن و فولاد، ارتقای کیفیت سطح، کاهش عیوب ظاهری، کاهش هزینههای ترمیم و افزایش اطمینان از عملکرد قطعه میشود. در مقابل، ویبره نادرست، چه به صورت کمویبره و چه به صورت بیشویبره، میتواند باعث کرموشدگی، حفرههای داخلی، جداشدگی، آبانداختگی، ضعف اتصال، کاهش دوام و افزایش هزینههای تولید شود. بنابراین در یک کارخانه پیشساخته حرفهای، ویبره باید به عنوان یک فرآیند مهندسیشده، کنترلشده و مستند دیده شود. نوع ویبراتور، محل استفاده، مدت زمان ویبره، فرکانس، دامنه، ترتیب بتنریزی، وضعیت قالب، روانی بتن، تراکم آرماتور، آموزش اپراتور و سلامت تجهیزات همگی باید با یکدیگر هماهنگ باشند. اگر این هماهنگی به درستی ایجاد شود، قطعات پیشساخته بتنی با کیفیت بالاتر، دوام بیشتر، ظاهر بهتر و قابلیت نصب مطمئنتر تولید خواهند شد و کارخانه میتواند با کاهش دوبارهکاری و افزایش بهرهوری، محصولی قابل اعتماد و رقابتی ارائه دهد. به همین دلیل، ویبره را باید یکی از پایههای اصلی کیفیت در صنعت پیشساخته بتنی دانست، زیرا کیفیتی که در چند دقیقه ویبره کردن بتن ایجاد یا از بین میرود، در تمام عمر قطعه باقی خواهد ماند.
